mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla bilgi edinmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
.
Özet: Hacme dayalı tedarikin fiyatları düşürmesi ve siparişlerin küçük partili, çok çeşitli üretime doğru kaymasıyla birlikte, geçiş yeteneği tek kullanımlık trokar üreticileri için önemli bir rekabet avantajı haline gelmektedir. Bu makale, çok boyutlu trokar geçişinin dört benzersiz zorluğunu ele almakta, geçiş süresinin nereye gittiğini açıklamak için SMED metodolojisini kullanmakta ve üreticilerin geçiş verimliliğini ölçmelerine ve iyileştirmelerine yardımcı olmak için altı sistematik, uygulanabilir yönlendirme sunmaktadır.
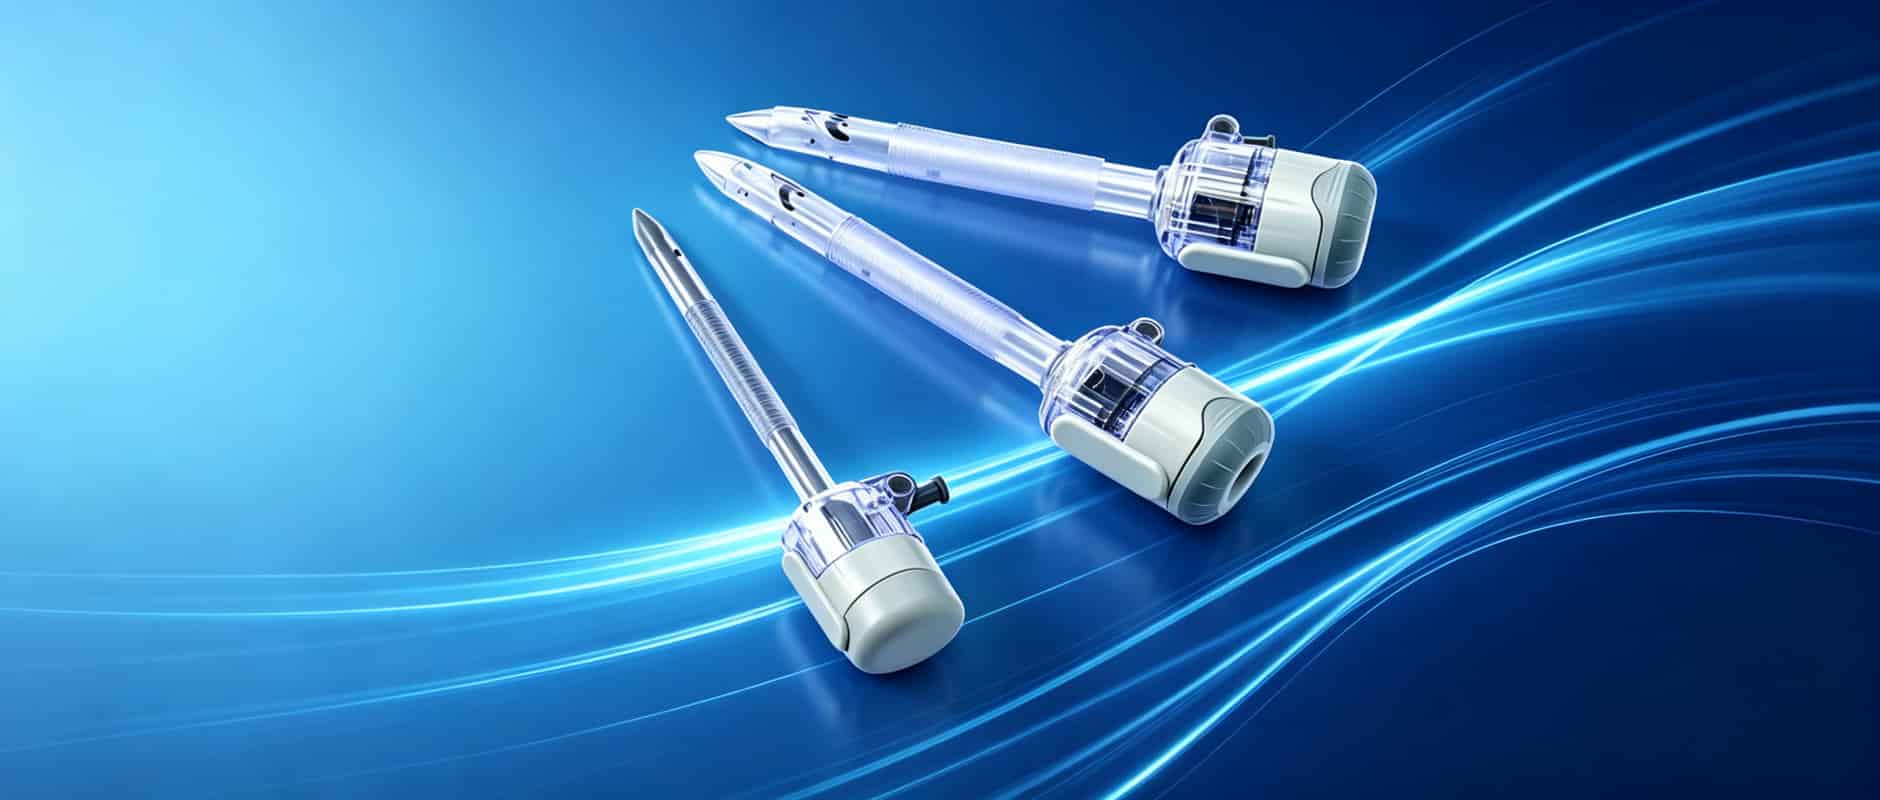
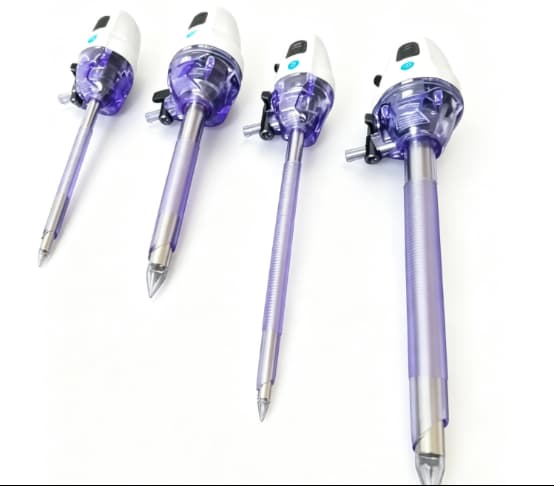
Laparoskopik cerrahinin popülaritesi, tek kullanımlık trokarları tek bir standart ürün olmaktan çıkarıp, özelliklerinin parçalandığı bir döneme sokmuştur. Kayıt sertifikalarına ve klinik ihtiyaçlara bağlı olarak, trokarlar tipik olarak iç çaplarına göre (3 mm, 5 mm, 10 mm, 12 mm, 15 mm) sınıflandırılır ve ayrıca kanül uzunluğuna (70 mm, 100 mm, 150 mm, vb.), tek portlu veya çok kanallı tasarıma, bıçaklı veya bıçaksız olmasına ve görünür veya görünmez tiplerine göre daha da farklılaştırılır. Birçok üretici için aynı anda düzinelerce ürün çeşidini yönetmek normal hale gelmiştir.
Aynı zamanda, hacme dayalı tedarik (VBP) bu alandaki sipariş yapısını yeniden şekillendiriyor. Son yıllarda, birçok il sağlık sigorta platformu, tek kullanımlık trokarları merkezi hacme dayalı tedarike dahil etti ve ihaleyi kazanan fiyatlar önemli ölçüde düştü. Fiyat indirimlerinden sonra, üreticiler artık tek bir en çok satan spesifikasyona güvenemez hale geldi ve sipariş yapıları açıkça küçük partili, çok çeşitli ve daha sık yenilemeye doğru kayıyor.
Cerrahi senaryolar giderek daha fazla bölümleniyor, siparişler küçülüyor ve daha dağınık hale geliyor ve üretim hattı değişiklikleri daha sıklaşıyor. Üretim hattı değiştirme yeteneği, küçük partiler halinde ve çok çeşitli ürünlerin üretildiği bu dönemde kapasite kullanımını ve teslimat rekabet gücünü belirleyen önemli bir değişken haline geldi.
Çoğu yönetici, üretim hattı değişim süresinin "katma değer yaratmayan zamanını" göz ardı ederek, üretim döngüsü süresine ve birim maliyetine odaklanmaktadır. Sektör gözlemlerine göre, bazı tıbbi cihaz üreticileri tek bir değişim için bir ila iki saat harcamaktadır; eğer bir hat günde birkaç kez değişim yapıyorsa, etkili üretim süresi dörtte bir oranında azaltılabilir.
Ayda 30-60 üretim hattı değişimiyle, üretim hattı değişiminden kaynaklanan kapasite kaybı ayda onlarca saate ulaşabilir. Buna deneme üretiminden kaynaklanan fire, ilk ürün muayene süresi ve üretim hattı değişimi sırasında malzeme veya partilerin karıştırılmasından kaynaklanan kalite riski dahil değildir.
Yavaş geçişin maliyeti sadece arıza süresiyle sınırlı değil; aynı zamanda teslimat kapasitesinin ve kar marjlarının aşınmasına da yol açıyor.
Steril Sınıf II tıbbi cihazlar olan tek kullanımlık trokarlar, otomatik montaj hatlarında geçiş sırasında dört farklı zorluk ortaya çıkarır:
1) Çok sayıda ve hassas takım/aparat değişikliği. Bir trokar, kanül kılıfı, şişirme valfi, sızdırmazlık tertibatı ve uç kapağı gibi birden fazla bileşenden oluşur. Otomatik montaj hatları, birçok yükleme aparatı, konumlandırma şablonu, presleme kalıbı ve muayene aparatı içerir. 5 mm'den 12 mm'ye geçiş sadece boyutları değiştirmekle kalmaz; takım sayısı genellikle artar ve geçiş sırasında konumlandırma sapmaları kolayca ortaya çıkabilir.
2) Proses parametrelerinin düşük düzeyde yönetimi. Presleme, conta montajı, hava geçirmezlik testi ve tork testi gibi işlemlerin tümü, spesifikasyona özgü proses parametrelerine sahiptir. Parametre ayarlaması, deneyimli teknisyenlerin doğru değerleri "manuel olarak bulmasına" bağlıysa, her vardiya değişimi, vardiyalar arasında tutarsız sonuçlar veren uzun bir deneme-yanılma seansına dönüşür.
3) Değişim sırasında kalite doğrulaması müzakere edilemez. Her değişimden sonra, boyutlar, hava geçirmezlik, sızdırmazlık performansı, delme kuvveti ve steril ambalaj bütünlüğü gibi ilk ürün muayenesi tamamlanmalıdır; bunların hiçbiri atlanamaz. Tıbbi cihaz endüstrisinde, değişim bir kalite risk noktası olarak ele alınır ve doğrulamayı kısaltmaya yönelik herhangi bir girişim kırmızı çizgidir.
4) İzlenebilirlik ve etiketleme değişiklikleri. Her spesifikasyon ayrı bir parti numarasına, seri numarasına, malzeme izlenebilirliğine ve etiket sistemine karşılık gelir. Değişiklik sırasında malzemelerin ve partilerin karıştırılması riski ek kontrol gerektirir.
Üretim hattı değişimindeki zorluğu çözmenin ilk adımı yeni ekipman satın almak değil, tüm değişim sürecini parçalara ayırmaktır. Burada, değişim işlemlerini iki türe ayıran olgun yalın metodoloji SMED'den (Tek Dakikada Kalıp Değişimi) yararlanıyoruz:
Çoğu üretim hattında, önceden yapılabilecek çok sayıda dış iş, üretim duruş saatlerinde yapılırken, iç işler de çok sayıda bağlantı elemanı ve tekrarlanan ayarlamalar nedeniyle daha da uzar.
Yavaş geçişlerin temel nedeni genellikle işçi hızı değil, süreç tasarımıdır.
① Modüler hızlı değiştirme takımları — "hat değişimi"ni "modül değişimi"ne dönüştürüyor. Paylaşılan bileşenleri standartlaştırılmış tabanlar olarak tasarlayın ve yalnızca spesifikasyona özgü parçaları değiştirin. Çoklu cıvatalı bağlantıları, hızlı açma kelepçeleri, konumlandırma pimleri ve tek dokunuşla sıkıştırma ile değiştirerek, iç operasyon süresini kaynağında kısaltın.
② Tarife tabanlı, tek dokunuşla parametre yönetimi. Her bir spesifikasyon için presleme, hava geçirmezlik testi ve tork testi parametrelerini tarif dosyalarına sabitleyin ve geçiş sırasında tek tıklamayla değiştirin. Bu, manuel deneme-yanılma ayarlamasını ortadan kaldırırken, parametrelerin izlenebilir olmasını ve doğrulama gereksinimlerine uygun olmasını sağlar.
③ SMED iç/dış ayrımı ve paralelleştirme. Tüm dış işlemleri öne alın ve hattın her iki tarafından iki operatörün paralel olarak çalışmasını sağlayarak seri işlemleri paralel işlemlere dönüştürün; bu, geçiş süresini kısaltmada en yüksek yatırım getirisi sağlayan adımdır.
④ Standartlaştırılmış geçiş prosedürleri ve görsel yönetim. Her adımı, kullanılan aletleri ve standart süreyi tanımlayan standart bir geçiş prosedürü (SOP) ve geçiş kontrol listesi oluşturun. Yeni operatörlerin bile geçişleri standartlara uygun şekilde hızlı bir şekilde tamamlayabilmesi için sabit konumlu, görsel olarak işaretlenmiş aletler ve malzemeler kullanın.
⑤ Paralelleştirilmiş ilk ürün doğrulama. Geçiş çalışmaları devam ederken, muayene ekipmanlarını ve muayene belgelerini paralel olarak hazırlayın. Koşullar elverdiğinde, ilk ürün onayının tüm hattın tekrar çalışır duruma gelmesini beklemesine gerek kalmaması için hat üzerinde hızlı muayene istasyonları kurun ve böylece "doğrulama bekleme süresini" azaltın.
⑥ Hata önleme ve izlenebilirlik önceden sağlanır. Takım ve malzemelerin hedef spesifikasyona uygun olduğundan emin olmak ve karışıklıkları önlemek için barkod tarama, renk kodlama ve mekanik hata önleme yöntemleri kullanılır. Parti karıştırma riskini kaynağında kontrol etmek için geçiş noktasında malzeme ve parti tanımlaması otomatik olarak değiştirilir.
Yaygın olarak elde edilebilen bir iyileştirmeyi örnek olarak ele alalım (açıklayıcı rakamlar): Tek bir hatta ayda 40 geçiş işlemi yapılıyorsa ve bu geçiş süresi 90 dakikadan 30 dakikaya düşürülürse, ayda yaklaşık 40 saatlik etkin kapasite tasarrufu sağlanabilir; bu da OEE ve operatör başına çıktı açısından önemli bir iyileşme anlamına gelir.
Daha da önemlisi, zincirleme etkiler:
Hacme dayalı tedarik ve homojen rekabetin ikili baskısı altında, küçük partiler halinde ve çok çeşitli ürünler üretildiği üretimde kapasite kullanımını ve teslimat hızını optimize eden taraf, hem maliyet hem de siparişler açısından avantajlı olacaktır. Bu avantaj tam olarak üretim hattından üretim hattına geçiş yeteneğinde yoğunlaşmaktadır.
Trokar montaj hatlarını planlayan veya modernize eden üreticiler için öncelikle üç ölçütü değerlendirmelerini öneriyoruz: mevcut geçiş süresi ve sıklığının gerçek verileri, iç ve dış işlemlerin oranı ve takım modülerliğinin derecesi. Bu üç ölçüt netleştikten sonra, geçiş optimizasyonu için net bir başlangıç noktası oluşturulmuş olur.
S1: Bir kalıp değiştirme işlemi ne kadar sürmelidir? Sektörde bir kıyaslama ölçütü var mı? Kalıp değiştirme süresi, hat karmaşıklığı ve spesifikasyon sayısı ile doğrudan ilişkilidir, bu nedenle evrensel bir "standart değer" yoktur. Bununla birlikte, SMED iyileştirme hedefinden yola çıkarak, olgun hatlarda kalıp değiştirme süresi genellikle 30 dakika içinde tutulur ve ideal süre 10 dakikaya yaklaşır ("tek dakikada kalıp değiştirme" kavramı). Kalıp değiştirme işleminizin normal olup olmadığını değerlendirmek için iki şeye bakın: kalıp değiştirme sıklığı ve etkili üretim süresinin ne kadarını tükettikleri - pay ne kadar yüksekse, optimizasyon o kadar değerlidir.
S2: Değişim süresini kısaltmak kalite doğrulamasını tehlikeye atar mı veya uyumluluk riski yaratır mı? Hayır, kısaltılan şey "etkisiz bekleme" ise, doğrulamanın kendisi değilse. Değişim sırasında ilk ürün muayenesi, hava geçirmezlik, sızdırmazlık performansı, delme kuvveti ve diğer doğrulama kalemleri atlanmaması gereken kırmızı çizgilerdir. SMED optimizasyonunun odak noktası, hazırlık çalışmalarını (malzemelerin hazırlanması, aletlerin alınması ve parametrelerin kontrol edilmesi) arıza süresinden önceye taşımak ve arıza süresini yalnızca "sökme/takma artı gerekli doğrulama" için bırakmaktır. Doğrulama bekleme süresi, herhangi bir muayene kalemini azaltmadan, hat içi hızlı muayene istasyonları ve paralel ilk ürün onayı yoluyla azaltılabilir.
S3: Daha küçük siparişlerde, hangi parti büyüklüğü bir geçişi haklı çıkarır? Sık geçiş maliyet açısından verimli midir? Kriter sipariş büyüklüğü değil, "geçiş maliyeti ile geçiş faydası"dır. Geçiş süresi azaldıkça ekonomik üretim miktarı (EOQ) azalır; geçiş süresi 90 dakikadan 30 dakikaya düştüğünde, küçük parti siparişleri kârsız olmaktan kârlı hale gelebilir. "Geçiş kapasite kaybı × birim kapasite değeri"ni "geçiş sonrası elde edilen teslim süresi/sipariş değeri" ile karşılaştırmanızı öneririz. Aynı zamanda, geçiş sayısını azaltmak için aynı spesifikasyona veya işlem ailesine ait siparişleri birleştirin.
S4: Vardiya optimizasyonu pahalı mı? Yalın bir ekibe sahip olmayan küçük bir fabrika bunu yapabilir mi? Düşük maliyetli iyileştirmelerle başlayabilirsiniz ve en yüksek yatırım getirisi sağlayan üç işlem neredeyse hiçbir maliyet gerektirmez: ① Tüm vardiyayı videoya kaydedin ve iç ve dış işlemleri belirlemek için parçalara ayırın; ② Dış işlemleri öne alın (malzemeleri, aletleri ve parametreleri önceden hazırlayın); ③ Tek sayfalık bir vardiya prosedürü ve kontrol listesi oluşturun. Bu üç adım tek başına genellikle vardiya süresini %30-50 oranında azaltır. Modüler aletler ve reçete tabanlı parametre yönetimi gibi donanım yükseltmelerine, faydaları doğrulandıktan sonra kademeli olarak yatırım yapılabilir.
S5: Zaman tasarrufu müşterilere ve siparişlere doğrudan ne gibi faydalar sağlıyor? En doğrudan fayda teslimat kapasitesidir: Geçiş ne kadar hızlı olursa, aynı kapasite o kadar çok küçük ve acil siparişi karşılayabilir ve VBP ve kanal siparişlerine yanıt verme hızı o kadar artar. Aynı zamanda, üretim esnekliği artar, bu da üretim sıralarını talebe göre düzenlemenize ve bitmiş ürün stokunu ve işletme sermayesini azaltmanıza olanak tanır. Müşteri açısından ise, daha kısa teslim süreleri ve daha istikrarlı tedarik anlamına gelir.


 IPv6 AĞ DESTEKLİ
mesaj bırakın
WeChat/WhatsApp'a tarayın :