mesaj bırakın
Ürünlerimizle ilgileniyorsanız ve daha fazla bilgi edinmek istiyorsanız, lütfen buraya bir mesaj bırakın, en kısa sürede size cevap vereceğiz.
.
Synrit Automation tarafından | Sektör: Minimal İnvaziv Cerrahi · Tıbbi Sarf Malzemeleri
Laparoskopik ve endoskopik işlemler için trokar üreten OEM'ler ve fason üreticiler için iki sayı her şeyden daha önemlidir: Her saatte üretim hattından çıkan ünite sayısı ve bu ünitelerin kaçının sağlam olduğu. Üretim saatini (UPH) çok zorlarsanız, kusur oranları artar; verimi çok düşük tutarsanız, boşta çalışan bir makine için para ödersiniz. Bu makale, tam otomatik bir trokar montaj hattı için gerçekçi bir ortalama UPH'nin neye benzediğini ve daha da önemlisi, verimden ödün vermeden hızı artırmanıza olanak tanıyan mühendislik kaldıraçlarını açıklamaktadır.
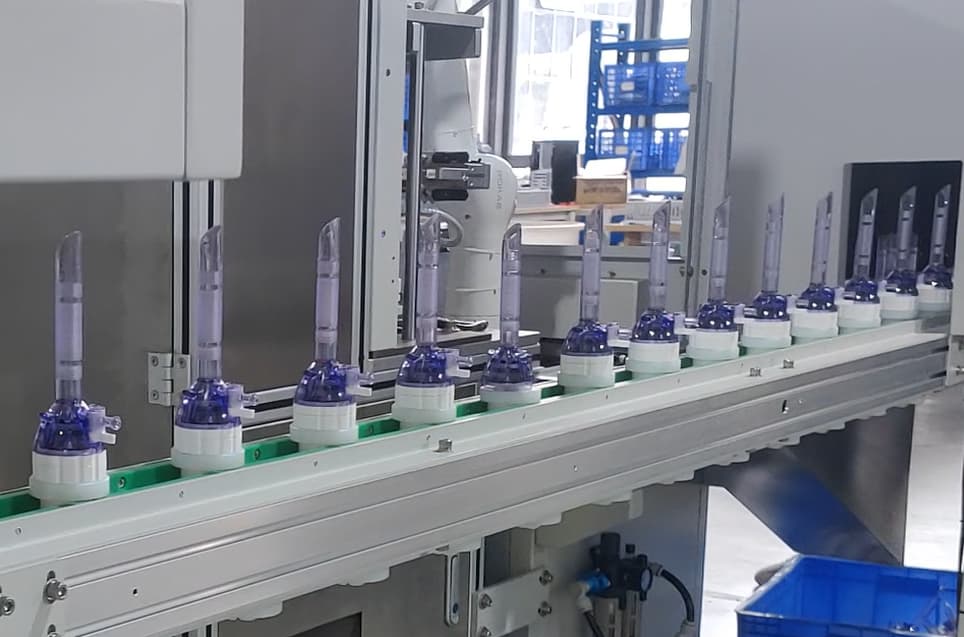
UPH (saatte birim) tüm hat boyunca verimliliği ölçer; ilk bileşenin beslenmesinden, istasyondan çıkan bitmiş, test edilmiş trokara kadar olan süreci kapsar; bu süreç geçişleri, kısa duraklamaları ve yeniden işleme döngülerini de içerir. Bu, tek başına ölçülen en hızlı istasyonun çevrim süresi değildir.
Herhangi bir hesaplamanın temelini takt süresi oluşturur:
UPH = 3.600 ÷ takt süresi (saniye)
Eğer bir hat, sürekli bir hızda her 6 saniyede bir monte edilmiş trokar tamamlıyorsa, nominal UPH yaklaşık 600'dür. Pratikte, küçük duruşlar, besleyici tıkanmaları ve planlı doğrulama işlemleri çıkarıldığında, sürekli üretim teorik rakamdan daha düşük olur. Her zaman üç rakamı birbirinden ayırt edin: teorik döngü UPH, UPH'yi kanıtlamış/nitelikli, Ve sürekli değişim UPHSatın alma kararları en sonuncusuna göre verilmelidir.
Tek bir endüstri standardı cevap yoktur, çünkü çıktı tasarım tercihlerine göre değişir. Planlama referansı olarak, tam otomatik bir trokar montaj hattı genellikle yaklaşık olarak şu aralıkta çalışacak şekilde tasarlanır: 400–600 UPH Tipik çok bileşenli bir trokar için (gövde, valf/sızdırmazlık contası, kanül tüpü, obtüratör vb.), şunlara bağlı olarak:
Belirli bir ürün için kesin rakamlar, gerçek üretim hattı özelliklerine ve deneme üretimlerine göre teyit edilmelidir. Yukarıdaki aralığı bir planlama referansı olarak değerlendirin, garanti olarak değil.
Trokar hattında, daha hızlı olmak otomatik olarak daha iyi anlamına gelmez; bunun nedenleri istatistiksel olmaktan ziyade mekaniktir:
İşte asıl ödünleşme burada: Sadece hıza odaklanmış bir hat daha fazla ünite üretir ancak iyi ünite oranı daha düşüktür, bu nedenle Net iyi UPH (verim × UPH) aslında düşebilir..
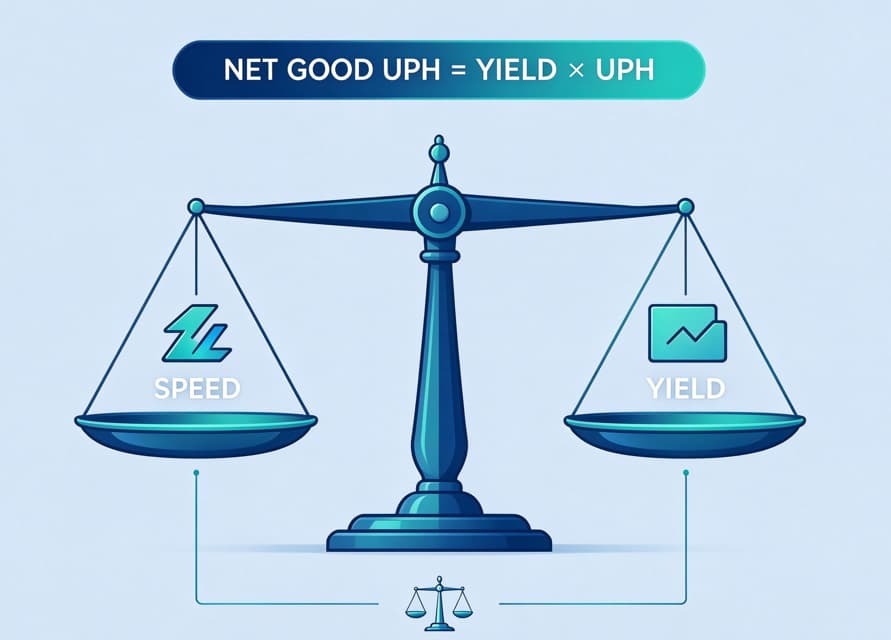
Amaç artırmaktır. net iyi UPHHam çevrim hızı değil. Otomasyon ekiplerinin çoğunun uyguladığı sırayla kontrol mekanizmaları şunlardır:
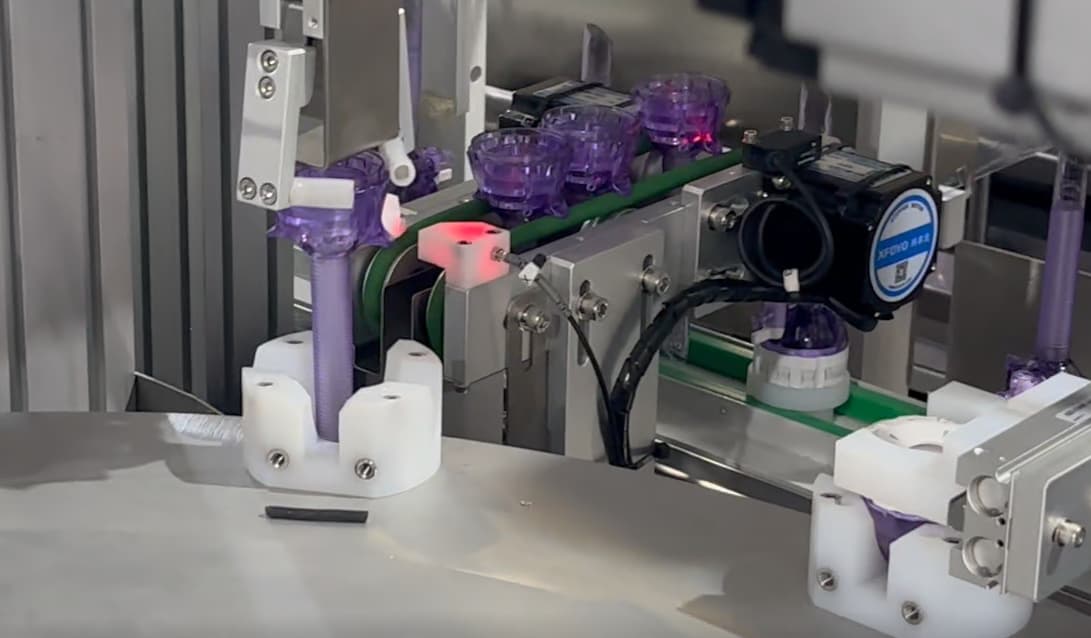
Trokar üretimi, genel bir hafif montaj işlemi değildir. Üretim hattının ayrıca şu işlemleri de gerçekleştirmesi gerekir:
Bu gereksinimler sizi hızlı bir hatta yönlendiriyor. Ve Ölçüm cihazlarıyla desteklenmiş — manşetlere çıkacak bir UPH rakamının peşinde koşmak için doğrulamayı feda eden bir yöntem değil.
Gerçekçi bir planlama rakamı tam otomatik trokar montaj hattı yaklaşık olarak şu mertebededir: 400–600 UPH Ürün karmaşıklığına ve istasyon tasarımına bağlı olarak değişir; ve taahhüt ettiğiniz rakam her zaman kanıtlanmış, sürdürülebilir bir rakam olmalıdır. Üretimi artırmanın akıllı yolu, artırmaktır. net iyi UPHEngelleyici faktörü bulun, hassas bileşenleri nazikçe kullanarak koruyun, süreç içinde doğrulama yapın ve sadece hızlandırmak yerine paralelleştirin. Klinik sarf malzemelerinde önemli olan, kaliteli olanlardır.
Yeni bir hat boyutlandırıyorsanız veya mevcut bir hattı yeniden dengelemeyi planlıyorsanız, hedefi belirlemeden önce trokar konusunda deneyimli bir otomasyon mühendisiyle görüşün; planlama aşamasında doğru karar vermek, daha sonra en fazla maliyeti tasarruf etmenizi sağlar.
S1: Tam otomatik trokar montaj hattı için tipik bir UPH (Birim Saat Başına Üretim) nedir?
A: Planlama referansı olarak, parça sayısına, istasyon tasarımına ve kalite özelliklerine bağlı olarak, tipik çok bileşenli bir trokar için yaklaşık 400-600 UPH (birim/saat) civarında bir değer elde edilir. Kesin rakamı, gerçek hat gösteriminiz ve deneme üretiminizle teyit edin.
S2: Teorik ve sürdürülebilir UPH arasındaki fark nedir?
A: Teorik UPH (Üstten Yükleme/Boşaltma) duraklama olmadığını varsayar; sürekli UPH, küçük duraklamaları, besleyici tıkanmalarını ve doğrulama işlemlerini çıkarır. Kapasiteyi her zaman sürekli sayıya göre boyutlandırın.
S3: Hat hızının artırılması verimi düşürür mü?
A: Bekleme süresini kısaltırsanız veya ivmeyi artırırsanız bu mümkün. Daha yüksek hızlarda verimi korumak, daha hızlı tek istasyonlar yerine daha nazik kullanım, işlem içi doğrulama ve paralel istasyonlar gerektirir.
S4: Üretim hattını yavaşlatmadan verimliliği nasıl artırırsınız?
A: Darboğazı bulun ve düzeltin, tamponlar ekleyin, denetimi süreç içine taşıyın ve sapmanın bir hata olayına dönüşmeden önce yakalanması için İstatistiksel Proses Kontrolü (SPC) çalıştırın.
S5: Aynı hat farklı trokar modellerini işleyebilir mi??
A: Genellikle evet, takım değiştirme ile birlikte. Modüler istasyonlar ve hızlı takım değiştirme sistemleri, farklı modeller için hattı yeniden dengelemenizi sağlar; UPH hesaplamalarınıza takım değiştirme süresini de dahil edin.


 IPv6 AĞ DESTEKLİ
mesaj bırakın
WeChat/WhatsApp'a tarayın :